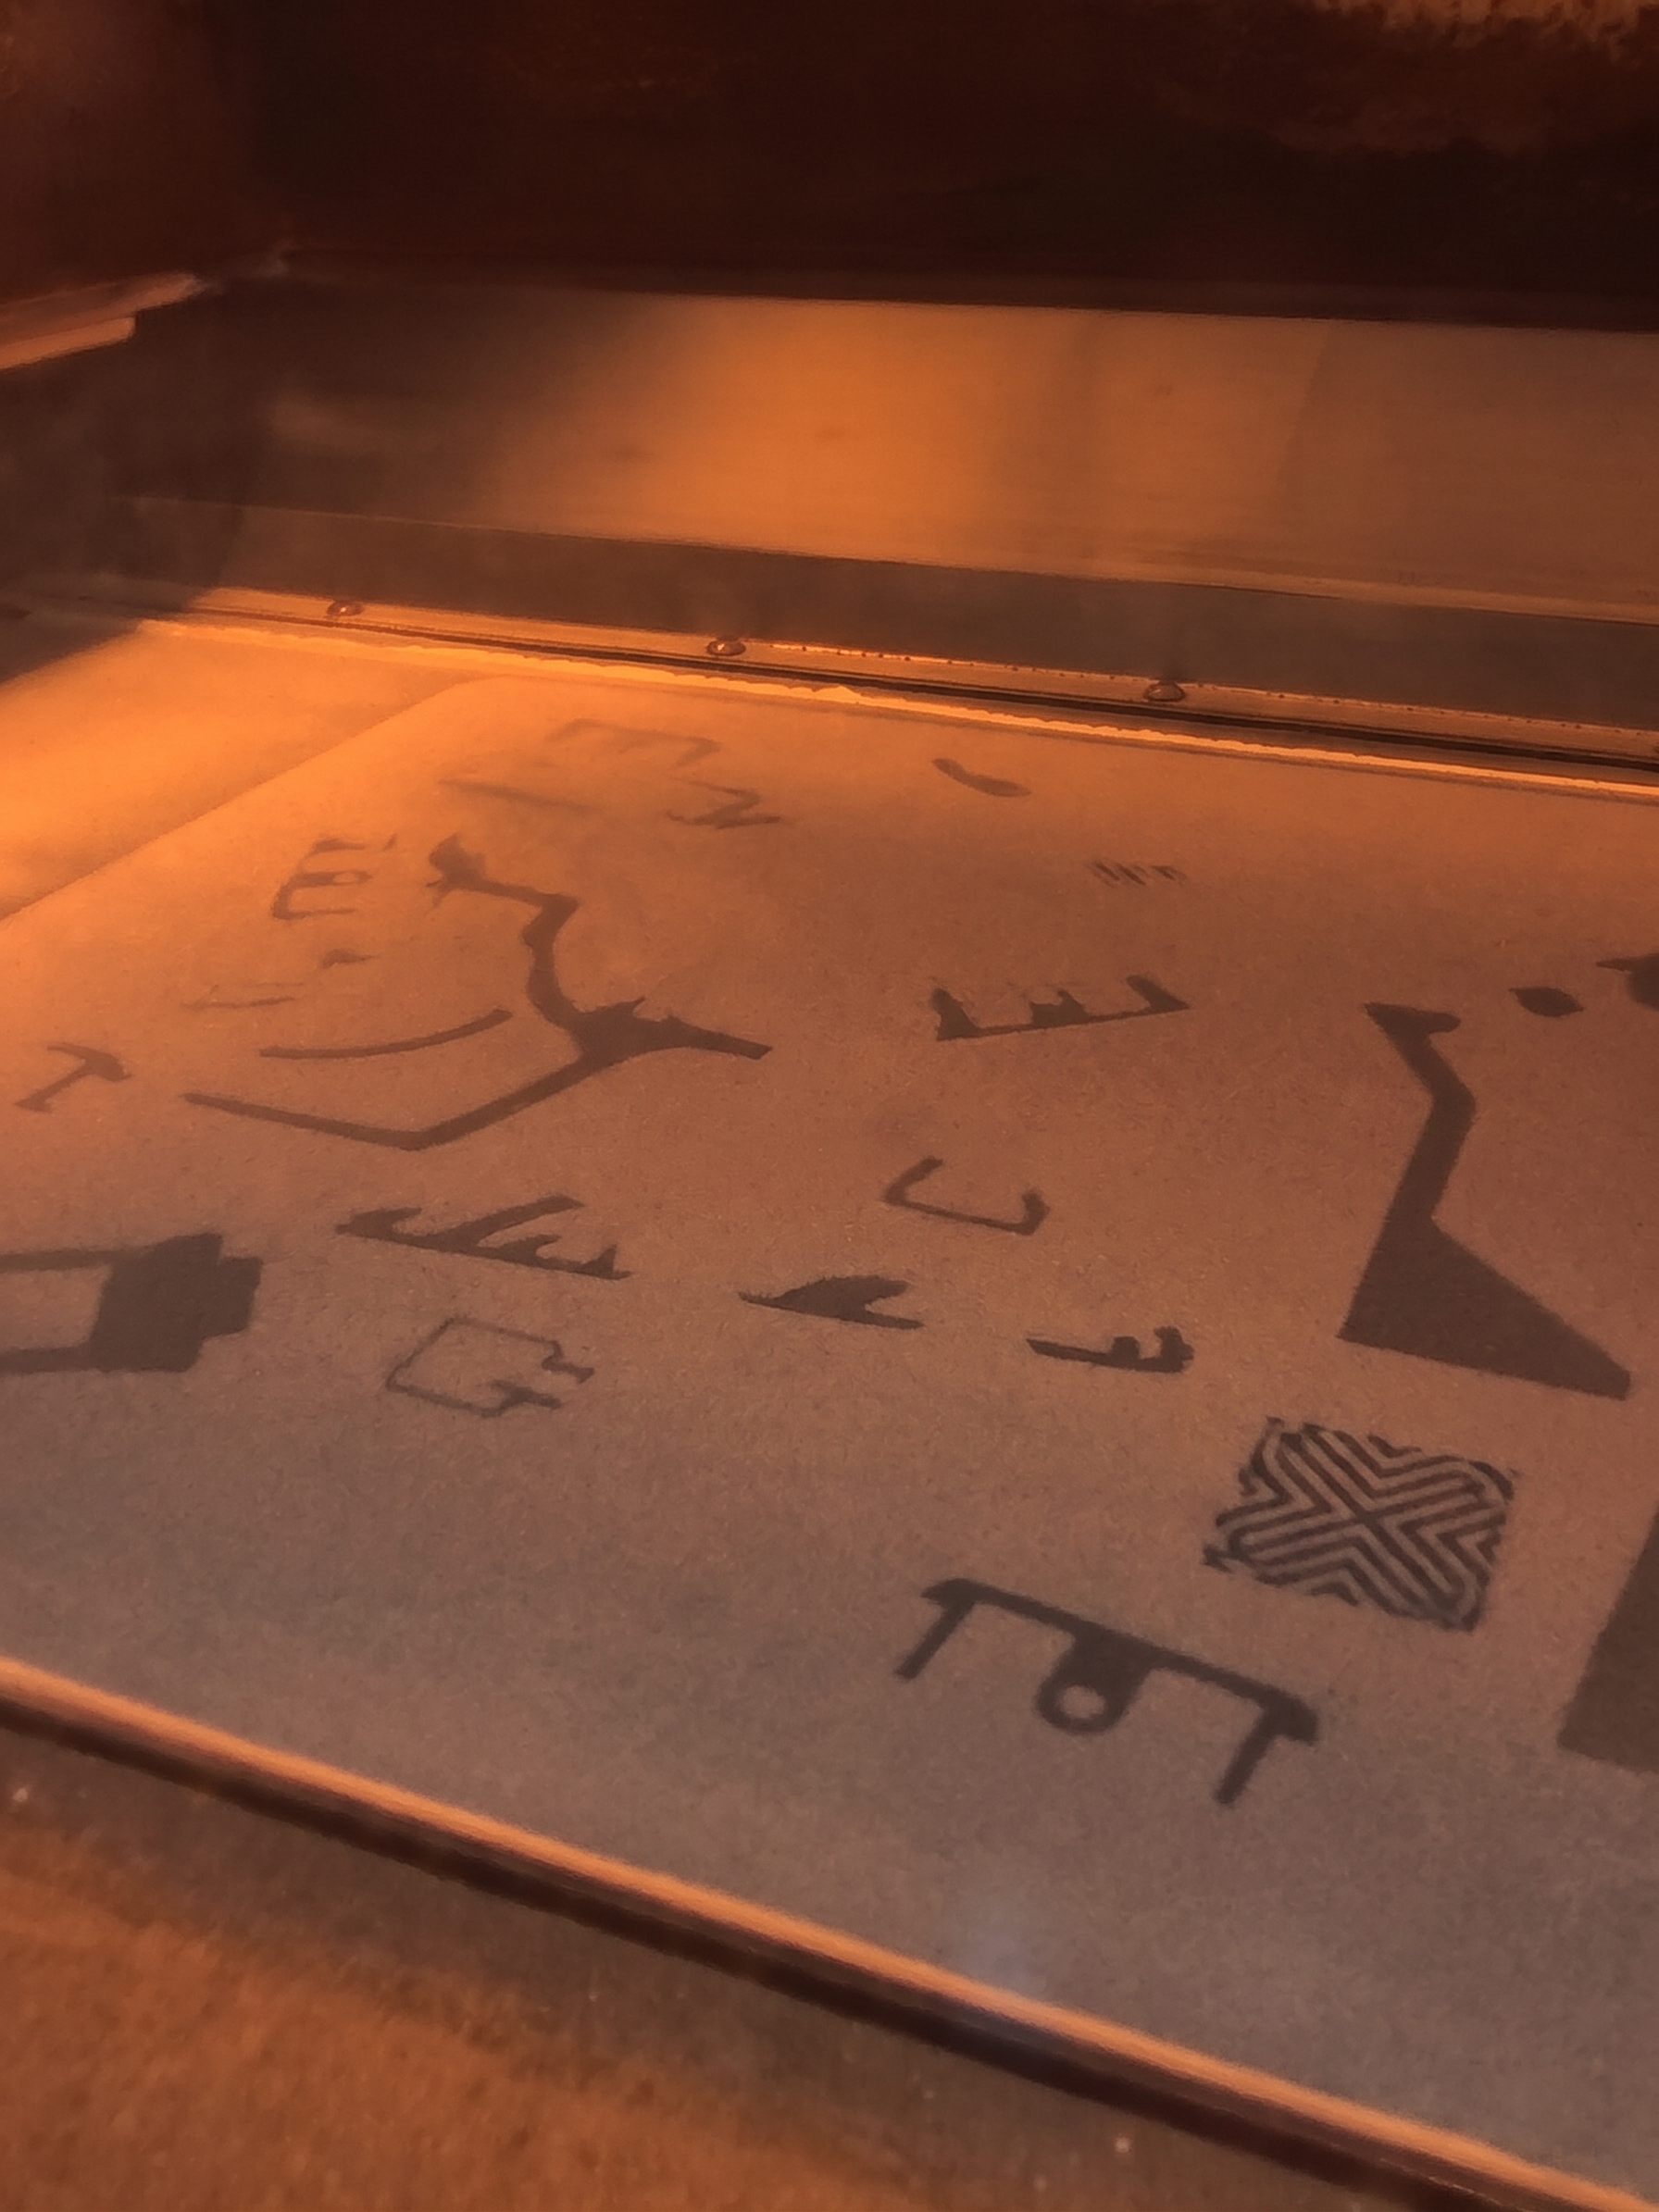
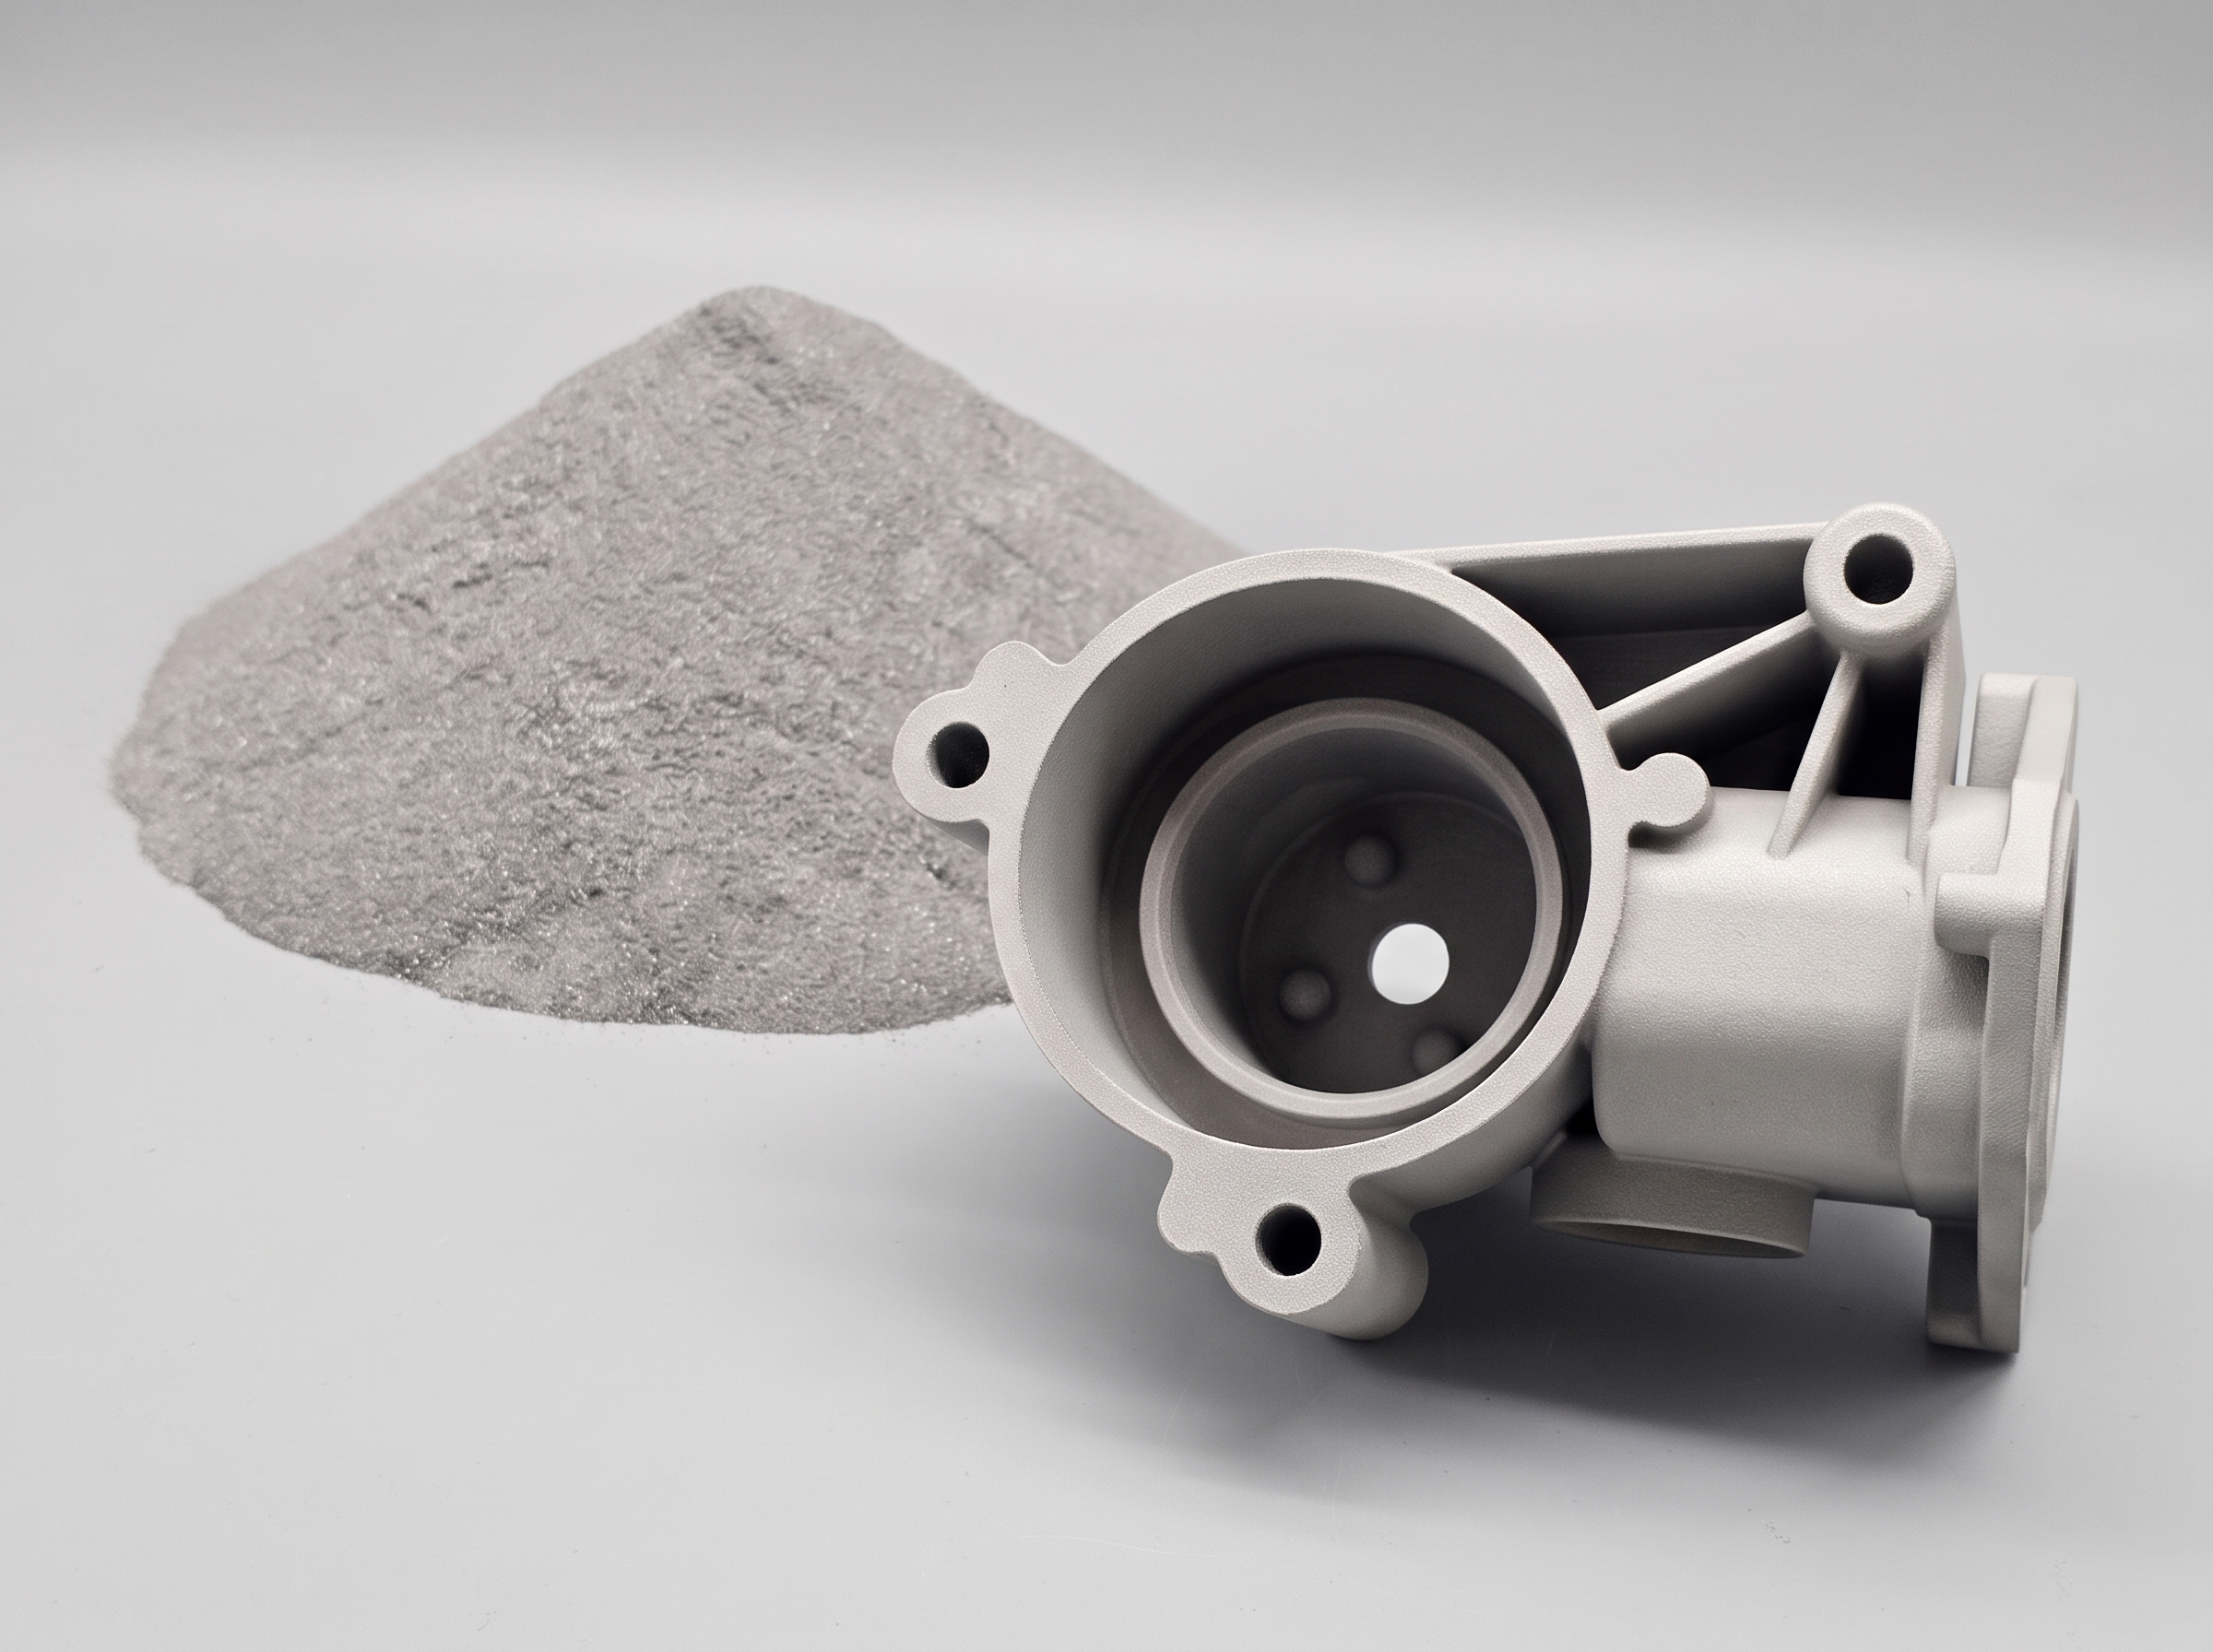
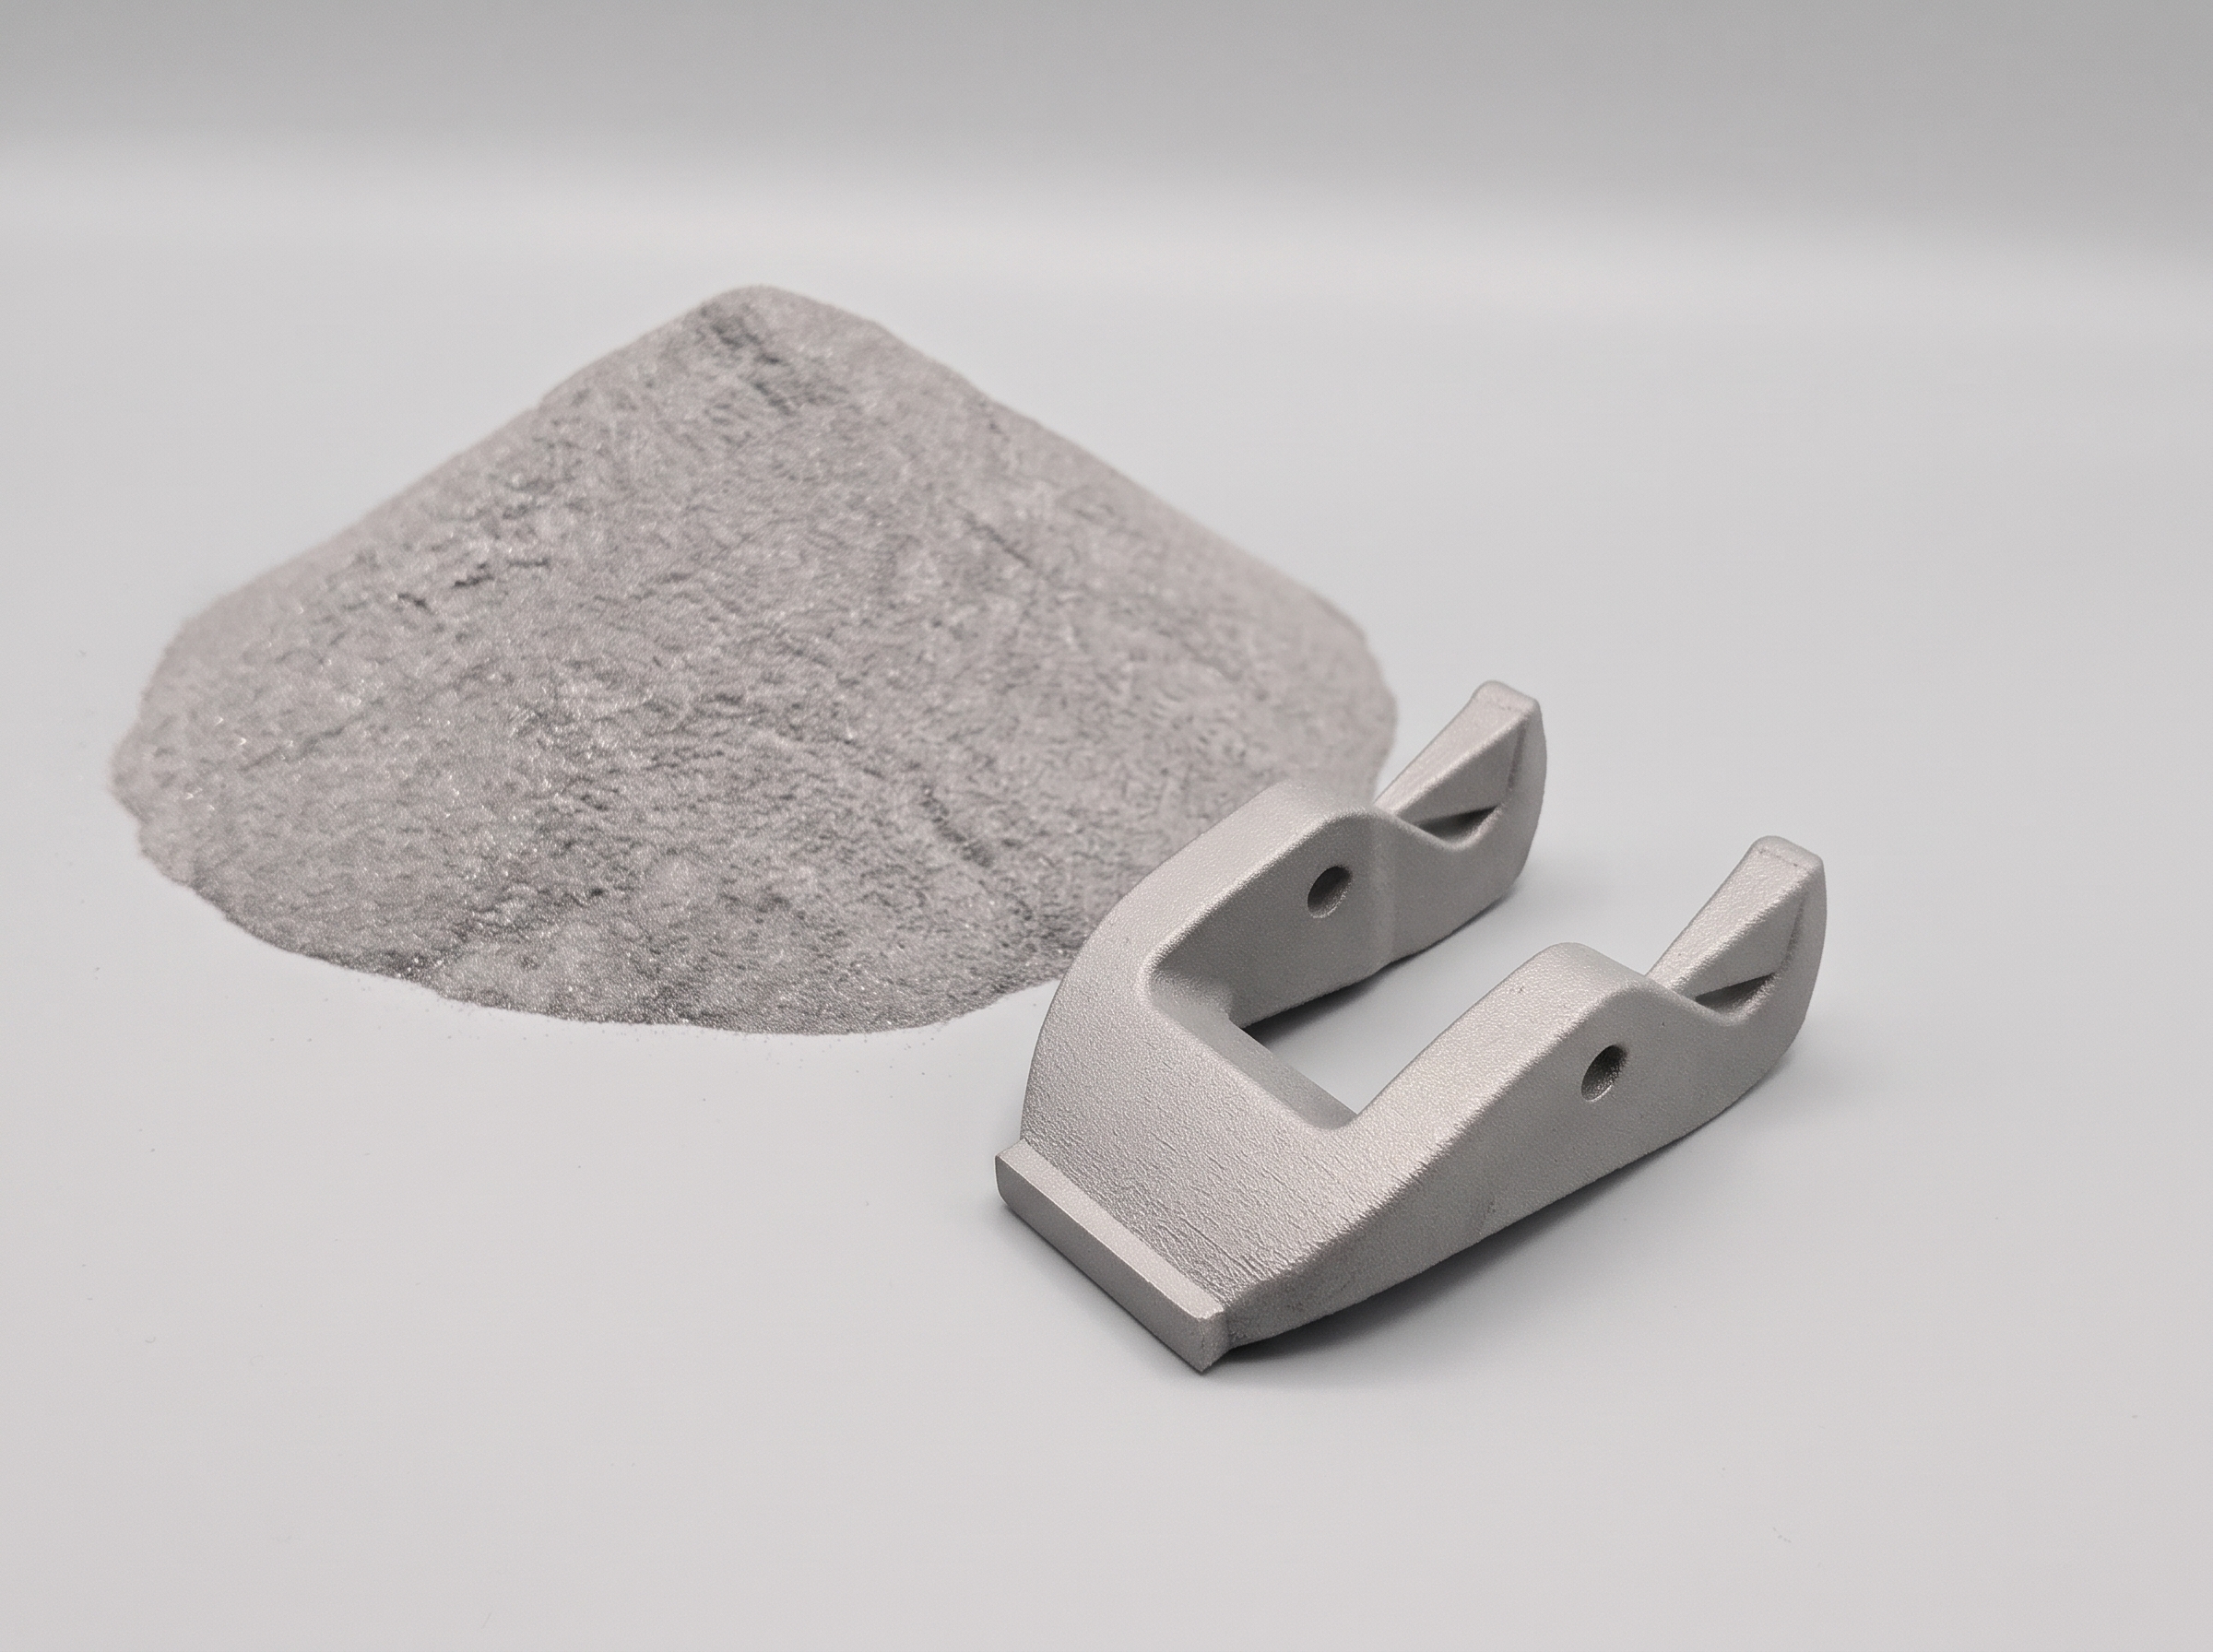

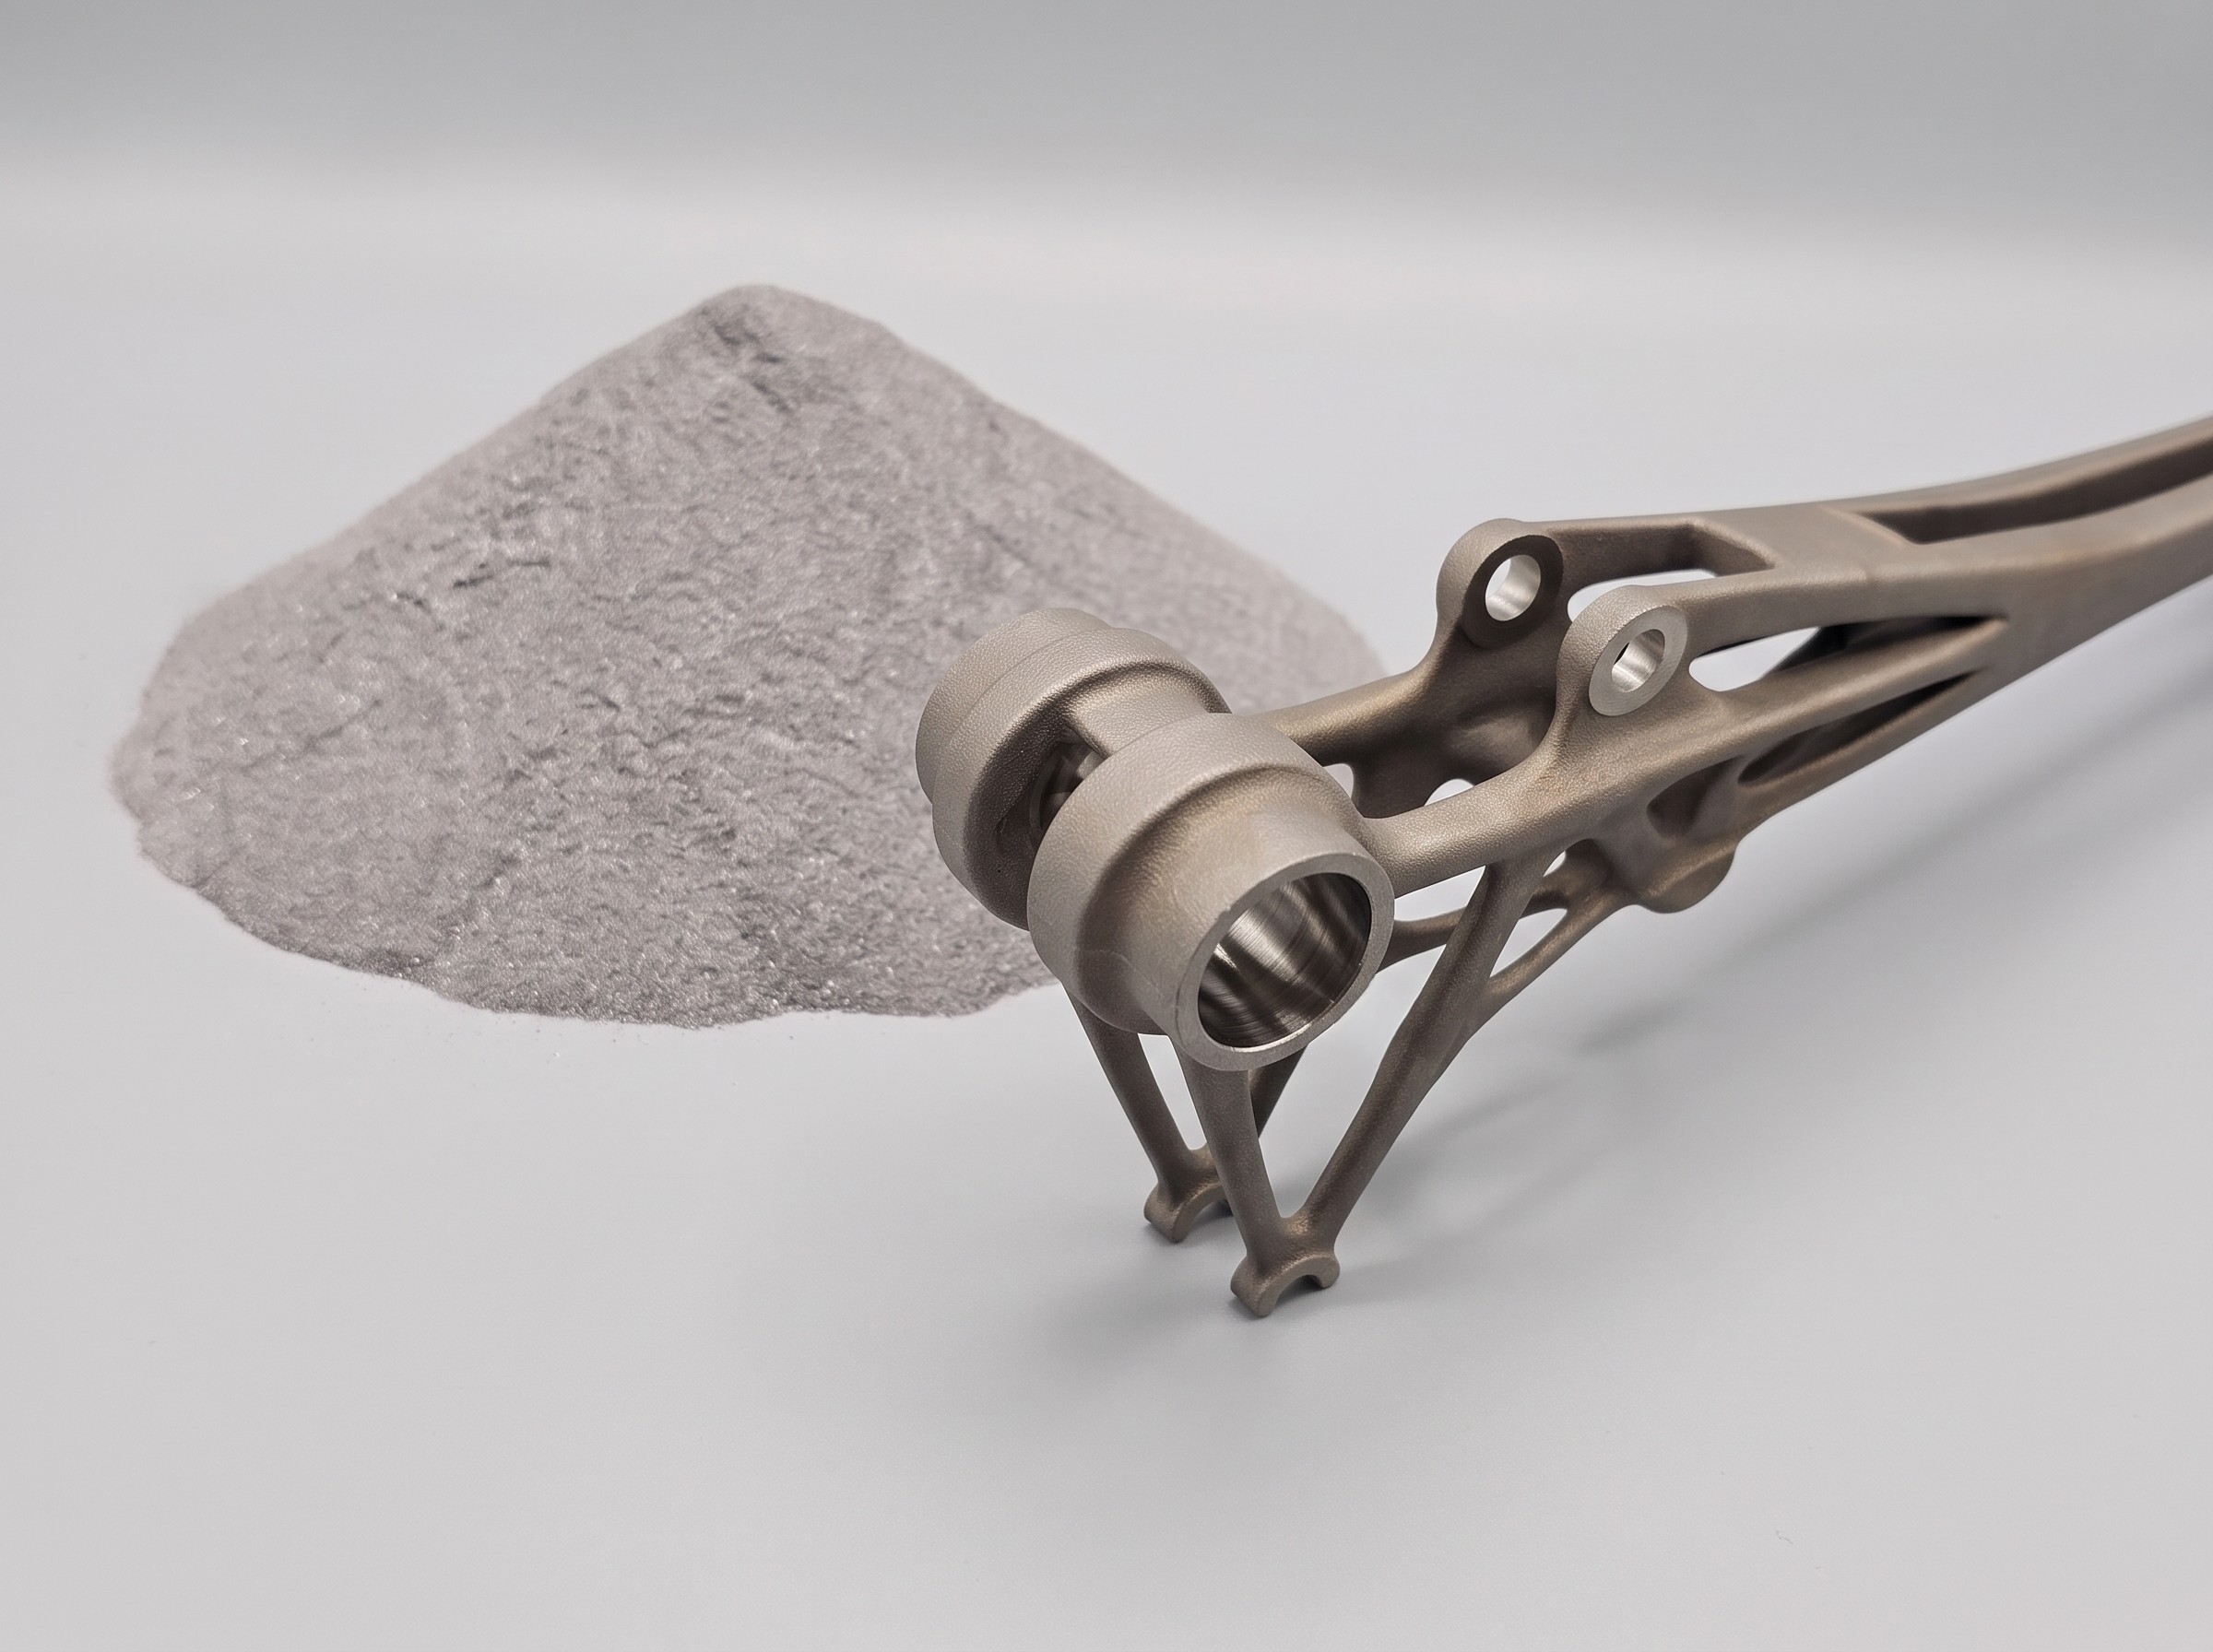

Beim selektiven Laserschmelzen (SLM) wird das Metallpulver unter hochreinem Argon- oder Stickstoff-Schutzgas in ultrafeinen Schichten von 0,02 bis 0,06 mm vollständig aufgeschmolzen. Dadurch wird eine Bauteildichte von über 99,9 % erreicht. Die mechanischen Festigkeitswerte liegen auf dem Niveau von klassischem Vollmaterial und übertreffen herkömmlichen Metallguss in Sachen Zähigkeit und Porenfreiheit deutlich.
Wer Aluminium und Stahl in derselben Anlage druckt, riskiert Fremdpartikel und spröde Bauteile. Deshalb erfolgt die Fertigung auf strikt getrennten, werkstoffspezifischen Produktionsanlagen für jede Materialgruppe: separate Systeme für Edelstähle (AISI 316L / 1.4404 und ausscheidungshärtbaren 17-4 PH / 1.4542), Leichtbau-Aluminium (AlSi10Mg), Titan (Ti6Al4V) sowie schweißbare Baustähle (S480 & S700). Das garantiert 0 % Kreuzkontamination und 100 % Sortenreinheit.
Ja. Falls technisch erforderlich, durchläuft das SLM-Metallbauteil zunächst ein thermisches Spannungsarmglühen im Ofen, bevor es per Drahterodieren oder Bandsäge präzise von der Bauplattform getrennt wird. Anschließend werden sämtliche Stützstrukturen mechanisch entfernt und die Oberfläche für ein sauberes, matt-metallisches Finish gestrahlt. Auf Wunsch sind auch ein gezieltes Ausscheidungshärten (z. B. bei 17-4 PH) sowie die spanende CNC-Nacharbeit für Passungen und Dichtflächen direkt im Lieferumfang enthalten.
Moderne SLM-Anlagen ermöglichen problemlos ein Bauvolumen von bis zu 280 x 280 x 350 mm am Stück. Noch größere Metallkonstruktionen lassen sich aufgrund der hervorragenden Schweißbarkeit der Druckwerkstoffe (insbesondere bei Edelstahl 316L, Aluminium AlSi10Mg sowie den Baustählen S480 und S700) zuverlässig als mehrteilige Baugruppe fertigen und anschließend verschweißen.